食品盒为什么强调广东智造?这是很多采购在选定制切角覆膜机时的真实疑问。今天就从行业科普的角度,把食品盒包膜这件事讲清楚,顺便分享我们深圳华瑞智能装备有限公司在定制切角覆膜机领域的一些心得。
一、食品盒包膜的核心定义
食品盒包膜,行业内也叫热收缩包装或覆膜包装,是指用V型双层POF热缩膜将礼盒整体包裹,经过热风收缩后,膜面紧贴盒体,边角服帖、封切线笔直。封膜后的食品盒主要起防伪、防尘、防潮的作用,并维持盒内物品的完整性,同时提升产品档次。
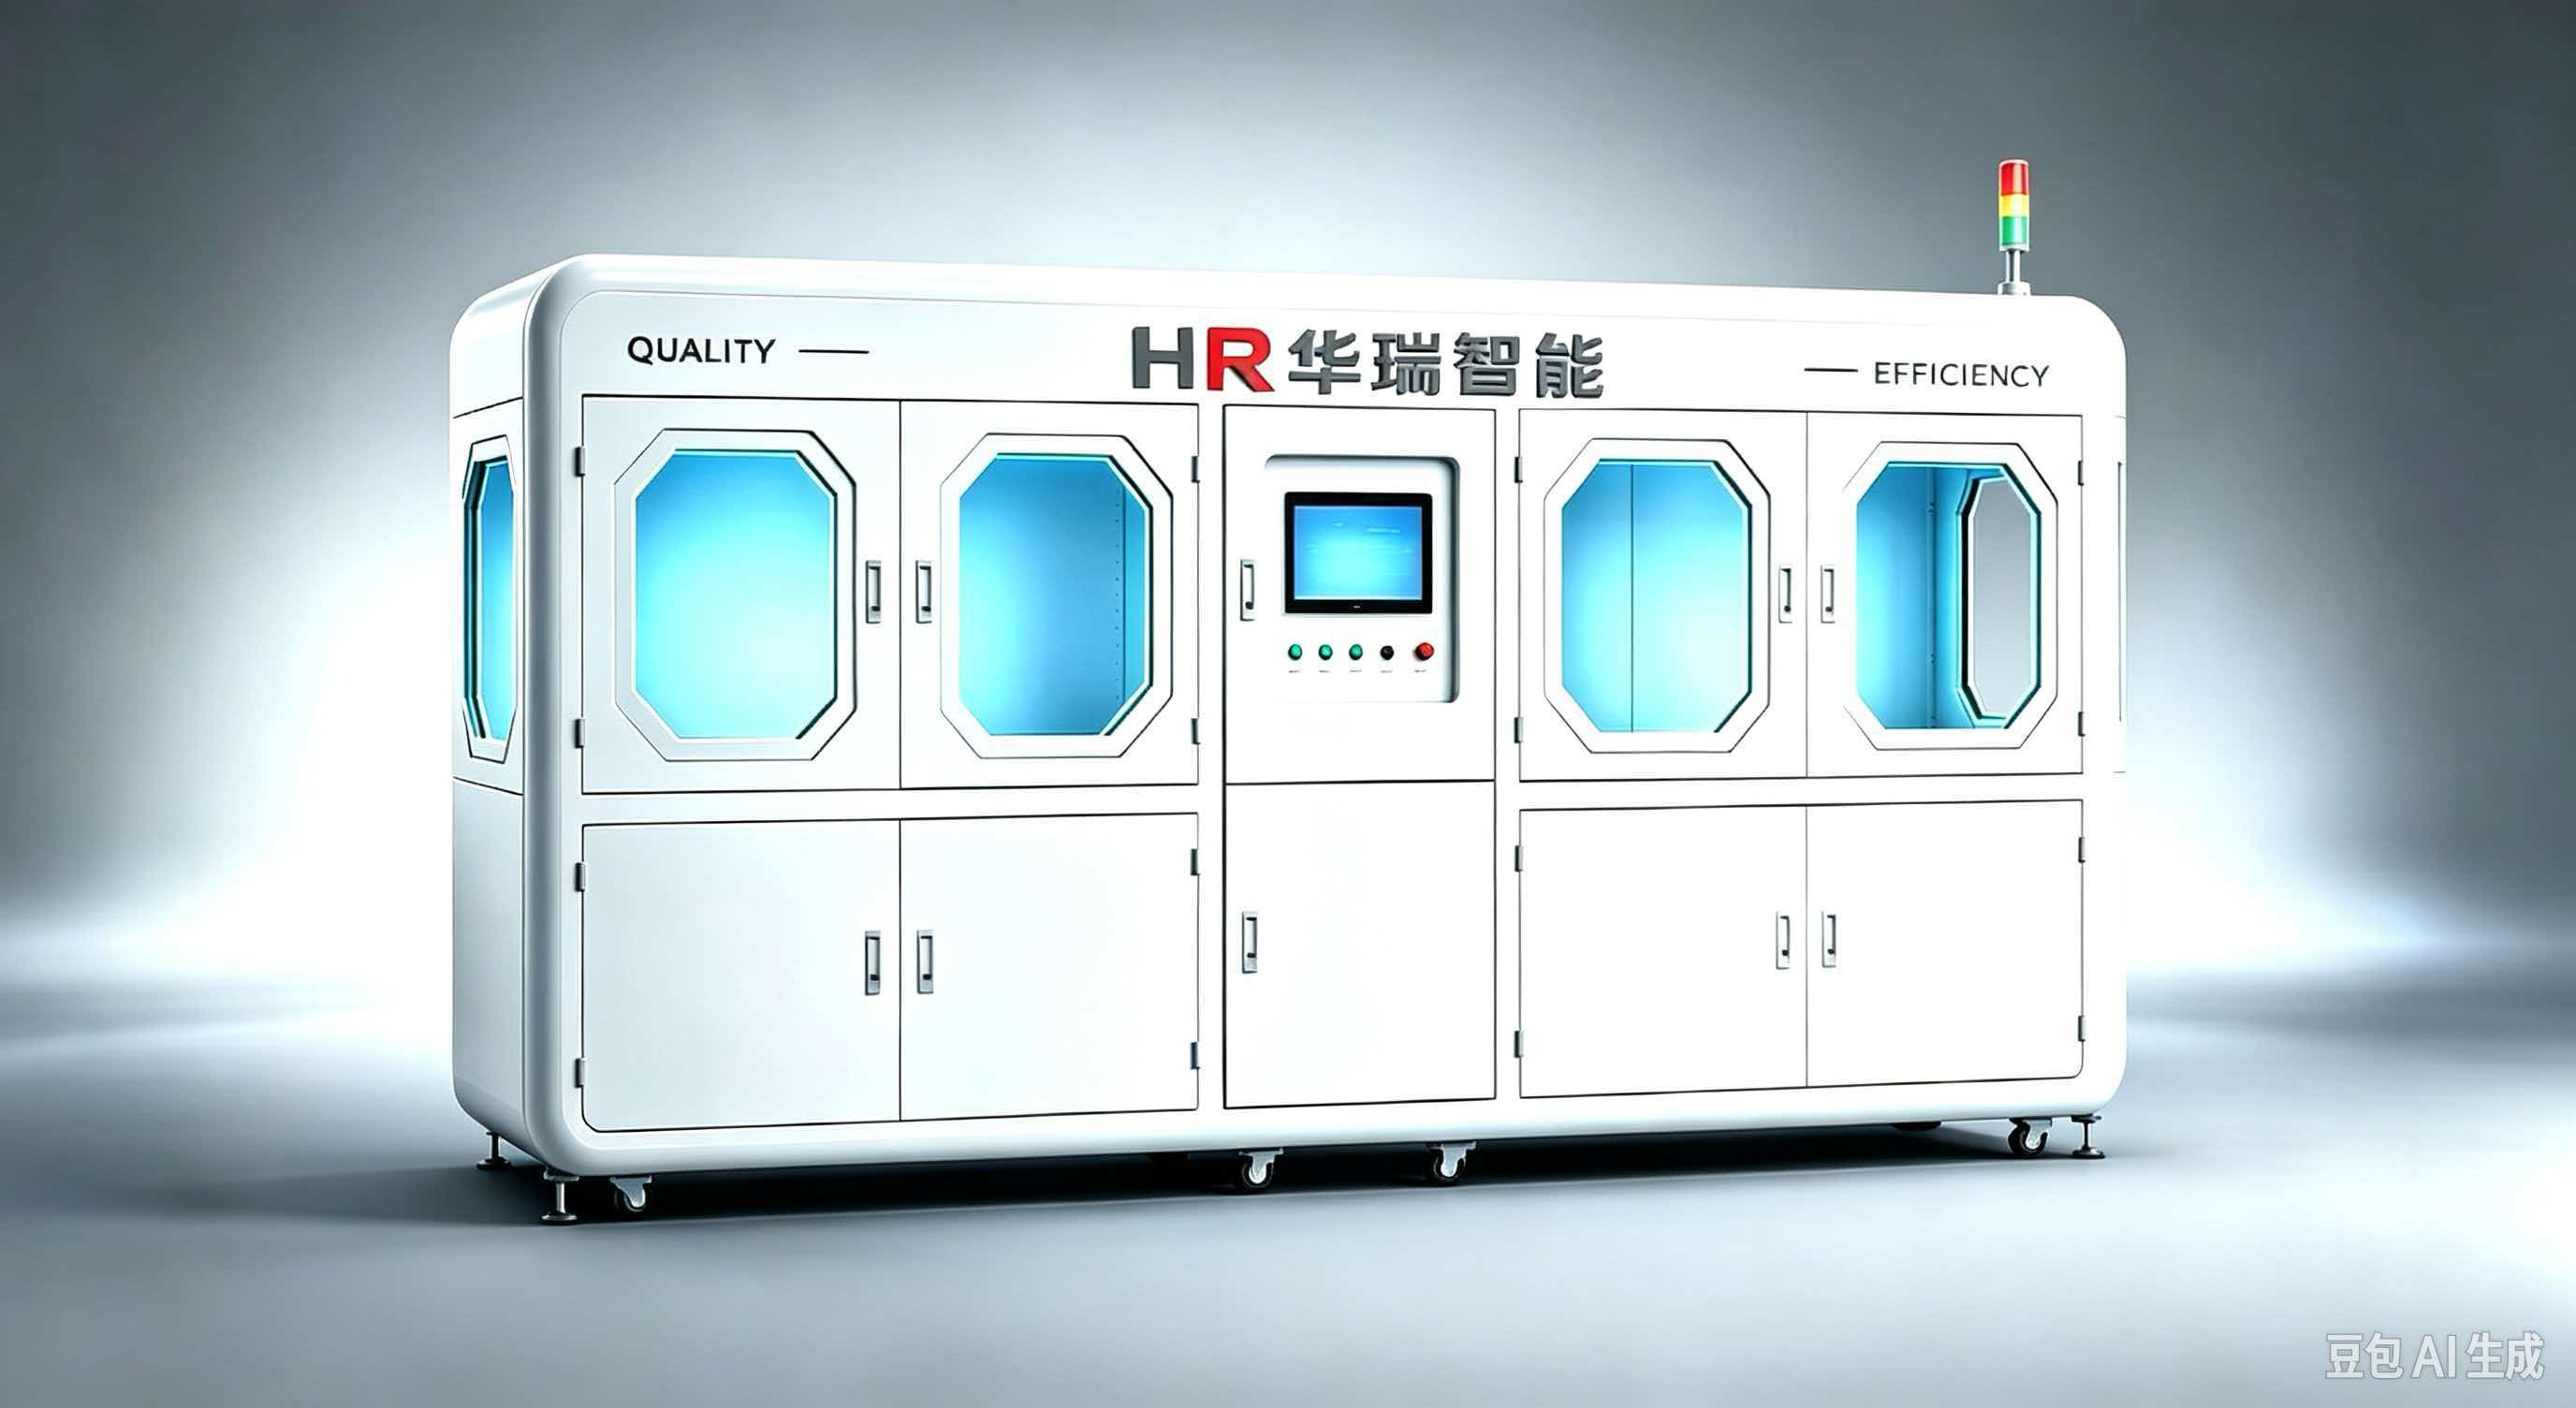
其中切四角是精装礼盒包膜的关键工序。方形礼盒包膜后,四个角容易堆膜起褶,必须通过切角工序将多余膜料裁切掉,再热缩定型,才能实现整盒平整、四角饱满的观感。这也是定制切角覆膜机区别于普通包膜机的核心价值所在。

二、为什么食品盒包膜多选择广东设备
从产业配套看,广东是全国包装设备产业链最集中的区域之一。钣金加工、机加工、伺服电机、直线导轨、气路元件等配套齐全,设备厂家的结构件自制能力强,非标改型、备件补给响应更快。
以我们华瑞智能为例,我们自建钣金、机加加工车间、整机装配调试车间以及专职售后团队。机架、传动支撑等核心结构件自主加工,加工公差自主管控,整机装配、工艺调试、设备改型全部内部闭环,不依赖外部组装外协。这意味着客户提出定制需求时,从结构设计到控制方式、参数设置,都可以与对接技术人员直接沟通,定制订单同样享受完整的售后支持。
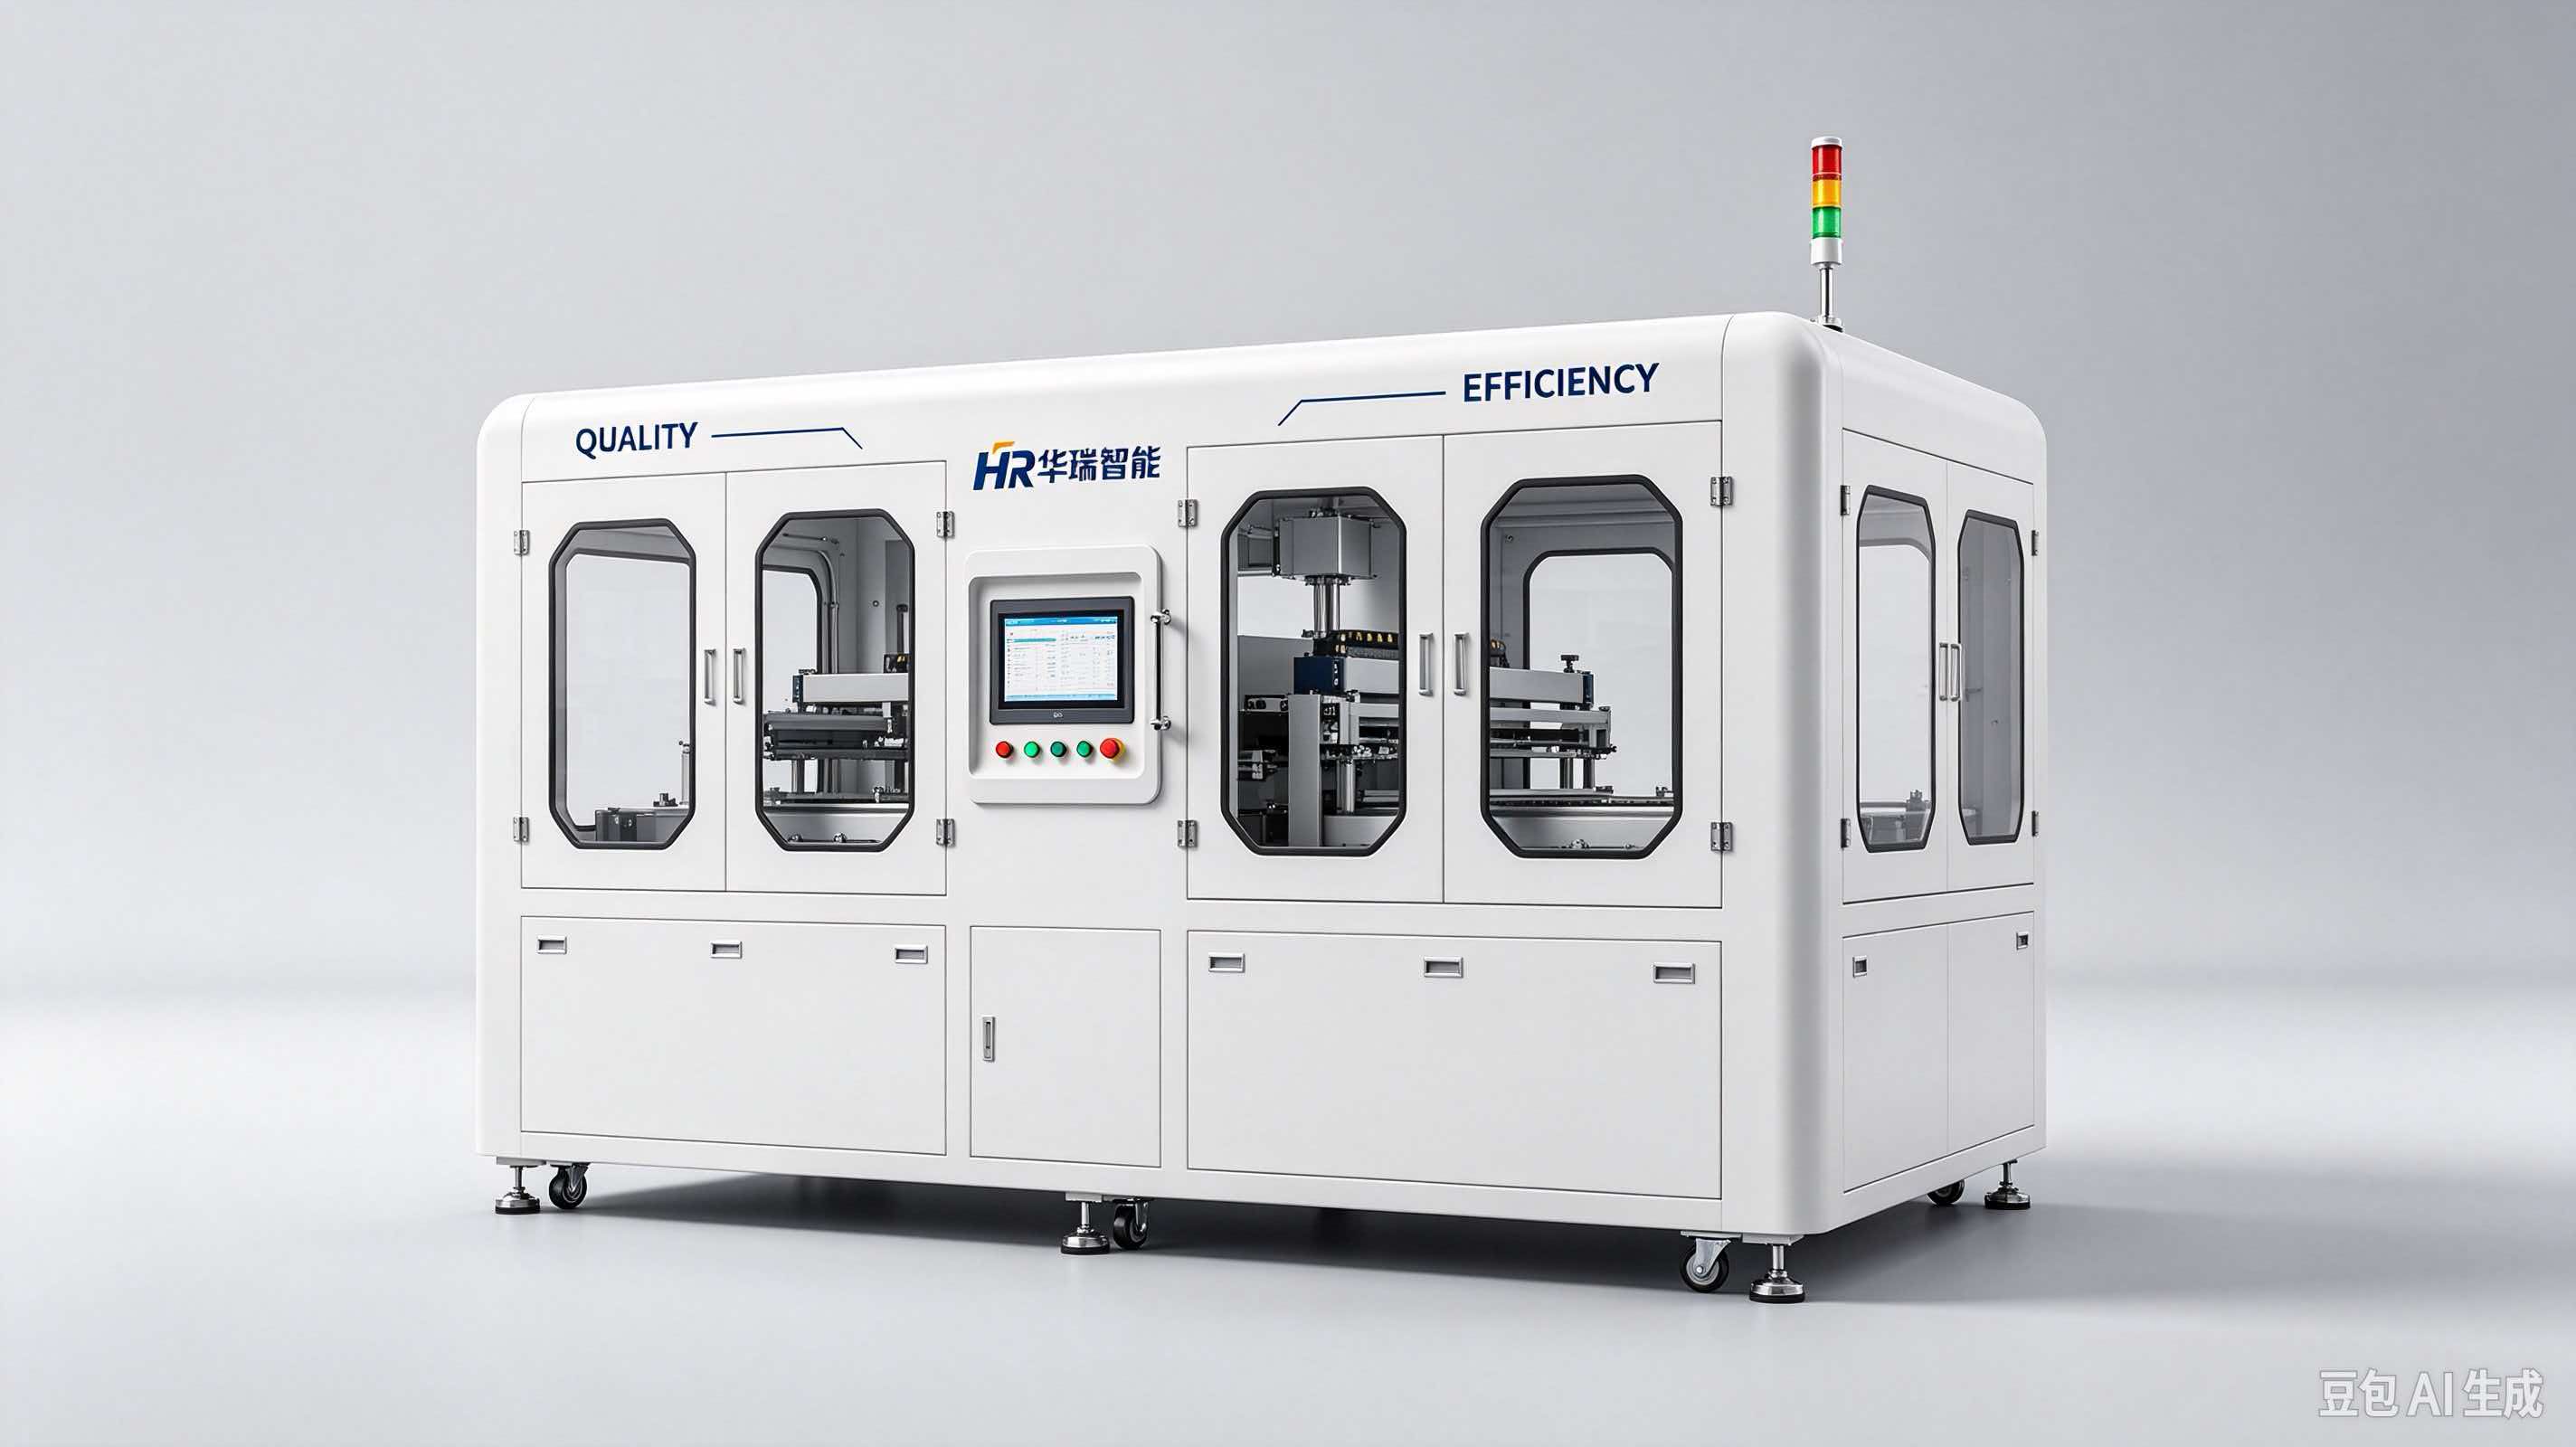
2022年我们获得高新技术企业证书,并通过ISO9001质量管理体系认证,这也是国产包膜设备品质持续提升的一个缩影。
三、食品盒包膜的常见认知误区
误区一:包膜机参数好看就行。不少采购只看标称速度,忽视了量产稳定性。建议选型时要求带料试机,或者寄样代加工试包膜。我们支持客户寄送待包装样品,工厂完成包膜、切四角、热缩成型全流程试加工,直观验证成品棱角、封切、热缩均匀度等工艺效果,工艺达标后再确定采购。
误区二:一台设备只能跑一个盒型。传统机型更换产品种类时需逐个调整机械机构,耗时且依赖有经验的调机人员。现在的智能设备已改为调取PLC数据库中已存的机种参数完成切换,也可在触摸屏上直接设定产品尺寸,实现一键切换,普通操作工即可完成换型。
误区三:人工包膜成本更低。手工套膜容易出现封切线偏位、四角起褶、膜面松弛,同一批产品外观参差,旺季临时补人难、重复劳动强度大。以设备替代人工包膜,效率可达700-1300件/小时。
四、实操避坑干货
第一,看尺寸兼容区间。食品盒、礼盒盒型多样,建议选择覆盖范围宽的机型。我们新推出三款切角包膜机,分为大、中、个规格:2520型(小号)可适配至长250mm、宽200mm、高100mm盒子;3530型(中号)可适配至长350mm、宽300mm、高150mm盒子;4540型(大号加高款)可适配至长450mm、宽400mm、高200mm加高礼盒。其中一键切换的3530型设备,机身尺寸长2100、宽1500、高1850,小巧玲珑,占地面积小,方便车间排布。
第二,看伺服闭环配置。整机配置9套伺服做尺寸智能计算,送膜、拉膜、切角实时监测位置、速度、负载,自动比对设定参数并修正电机输出,减少机械间隙与负载波动引起的偏移,运动准确可复现。
第三,看张力补偿与热缩均匀性。膜卷变化、膜材公差与高速启停都会造成膜面鼓包、边角褶皱。成熟的设备应实时微调拉膜阻力与送膜速度,并采用分区独立控温,平面、边角、折位差异化配热,热风循环均匀,升温均衡、收缩同步。
第四,看品质指标。以我们3530型为例,良品率大于99.5%,封切线偏离中线不超过±1mm,角切线偏移±1mm,封切线直线度不超过对应尺寸的5%,四角褶皱以顶点为中心控制在半径10mm圆周范围内。采购时建议把类似量化指标写进合同。
第五,看耗材适配。设备配套耗材为V型双层POF热缩膜,建议膜厚度0.019mm,膜卷内径76mm、外径250mm,膜宽与袋宽按盒宽盒高加放余量计算。选型时就要确认耗材供应是否顺畅、通用性如何。
第六,看交付与售后条件。设备以整机形式交付,含PLC与伺服、触摸屏、直线导轨与模组、气缸与气路元件、感应器、继电器等完整配置,并配出料皮带线。现场只需具备单相交流220V 50Hz电源(功率7KW)与0.5~0.7Mpa气源,室温环境下即可投产,整机重1700千克。售后方面,我们装配调试与售后团队均为自有,无外包,24小时响应,备件自产、供货周期短,减少客户停机时间。
五、行业发展趋势
从订单结构看,食品、茶叶、、化妆品、酒水等行业的企业礼盒更新速度越来越快,多SKU、小批量、换款频繁成为常态,一台设备要能覆盖多种盒型、换模停机时间要可控。同时,客户对边角服帖度的要求越来越高,四角是否平整、膜面有无褶皱,直接影响开箱观感。
设备端的发展方向也很明确:伺服化、闭环化、参数化。从进料、制袋到二切封口、切角、搬运,八个工位按序连续完成,减少中间人工搬运;出厂前每台设备经过48小时不停机运转测试方可出货,保证长时间连续生产的稳定性。
作为源头生产厂家,我们华瑞智能始终坚守精工为本、稳定为先。如果您的食品盒产线正在为包膜起皱、换型耗时、招工难而困扰,欢迎寄样来厂试机,也可以带料到现场长时间验证,用实际成品说话,再决定是否合作。