很多礼盒彩盒厂在引入覆膜设备后,都会遇到两个看似相似却让人头疼的问题:封切线偏离盒子中线,以及四角切位附近膜面起褶。前者影响整批产品的观感一致性,后者直接导致返工或降级处理。本文围绕这两个问题展开,从产生原因入手,拆解中封覆膜机在封切与切角环节的控制逻辑,并给出选型与使用中的具体建议,帮助从事燕窝、茶叶、保健品、化妆品等精装礼盒包装的企业判断一台设备的封切控制能力是否真正达标。
一、先看懂封切线偏移和切角褶皱是怎么来的
封切线偏移,指封切位置相对盒子理论中线的偏离量。偏移来源主要有三类:一是送膜环节张力不稳定,膜卷直径变化、膜材公差、高速启停都会造成膜面松紧波动,膜一跑偏,封切位置自然跟着偏;二是制袋与切刀时序不同步,折膜、热封、切角、裁切各工位若没有严格的联动锁定,机械间隙和负载波动会累积成位置误差;三是机械结构本身的加工精度不足,导轨、模组、刀座如果公差失控,误差会固化在每一盒产品上。

切角褶皱的成因则更多与热缩环节有关。礼盒四角是膜面受力最集中的位置,如果热风只做整体加热,平面、边角、折位获得的热量一样,四角区域要么收缩不到位出现松弛褶皱,要么过度收缩拉出死褶。此外,张力波动同样会传导到切角位置——膜面被拉扯变形后再热缩,褶皱几乎不可避免。
理解了来源,就能明白:这两个问题不是靠调机师傅反复手动校正能的,关键在于设备本身的控制方式。
二、伺服闭环与张力补偿如何控制精度
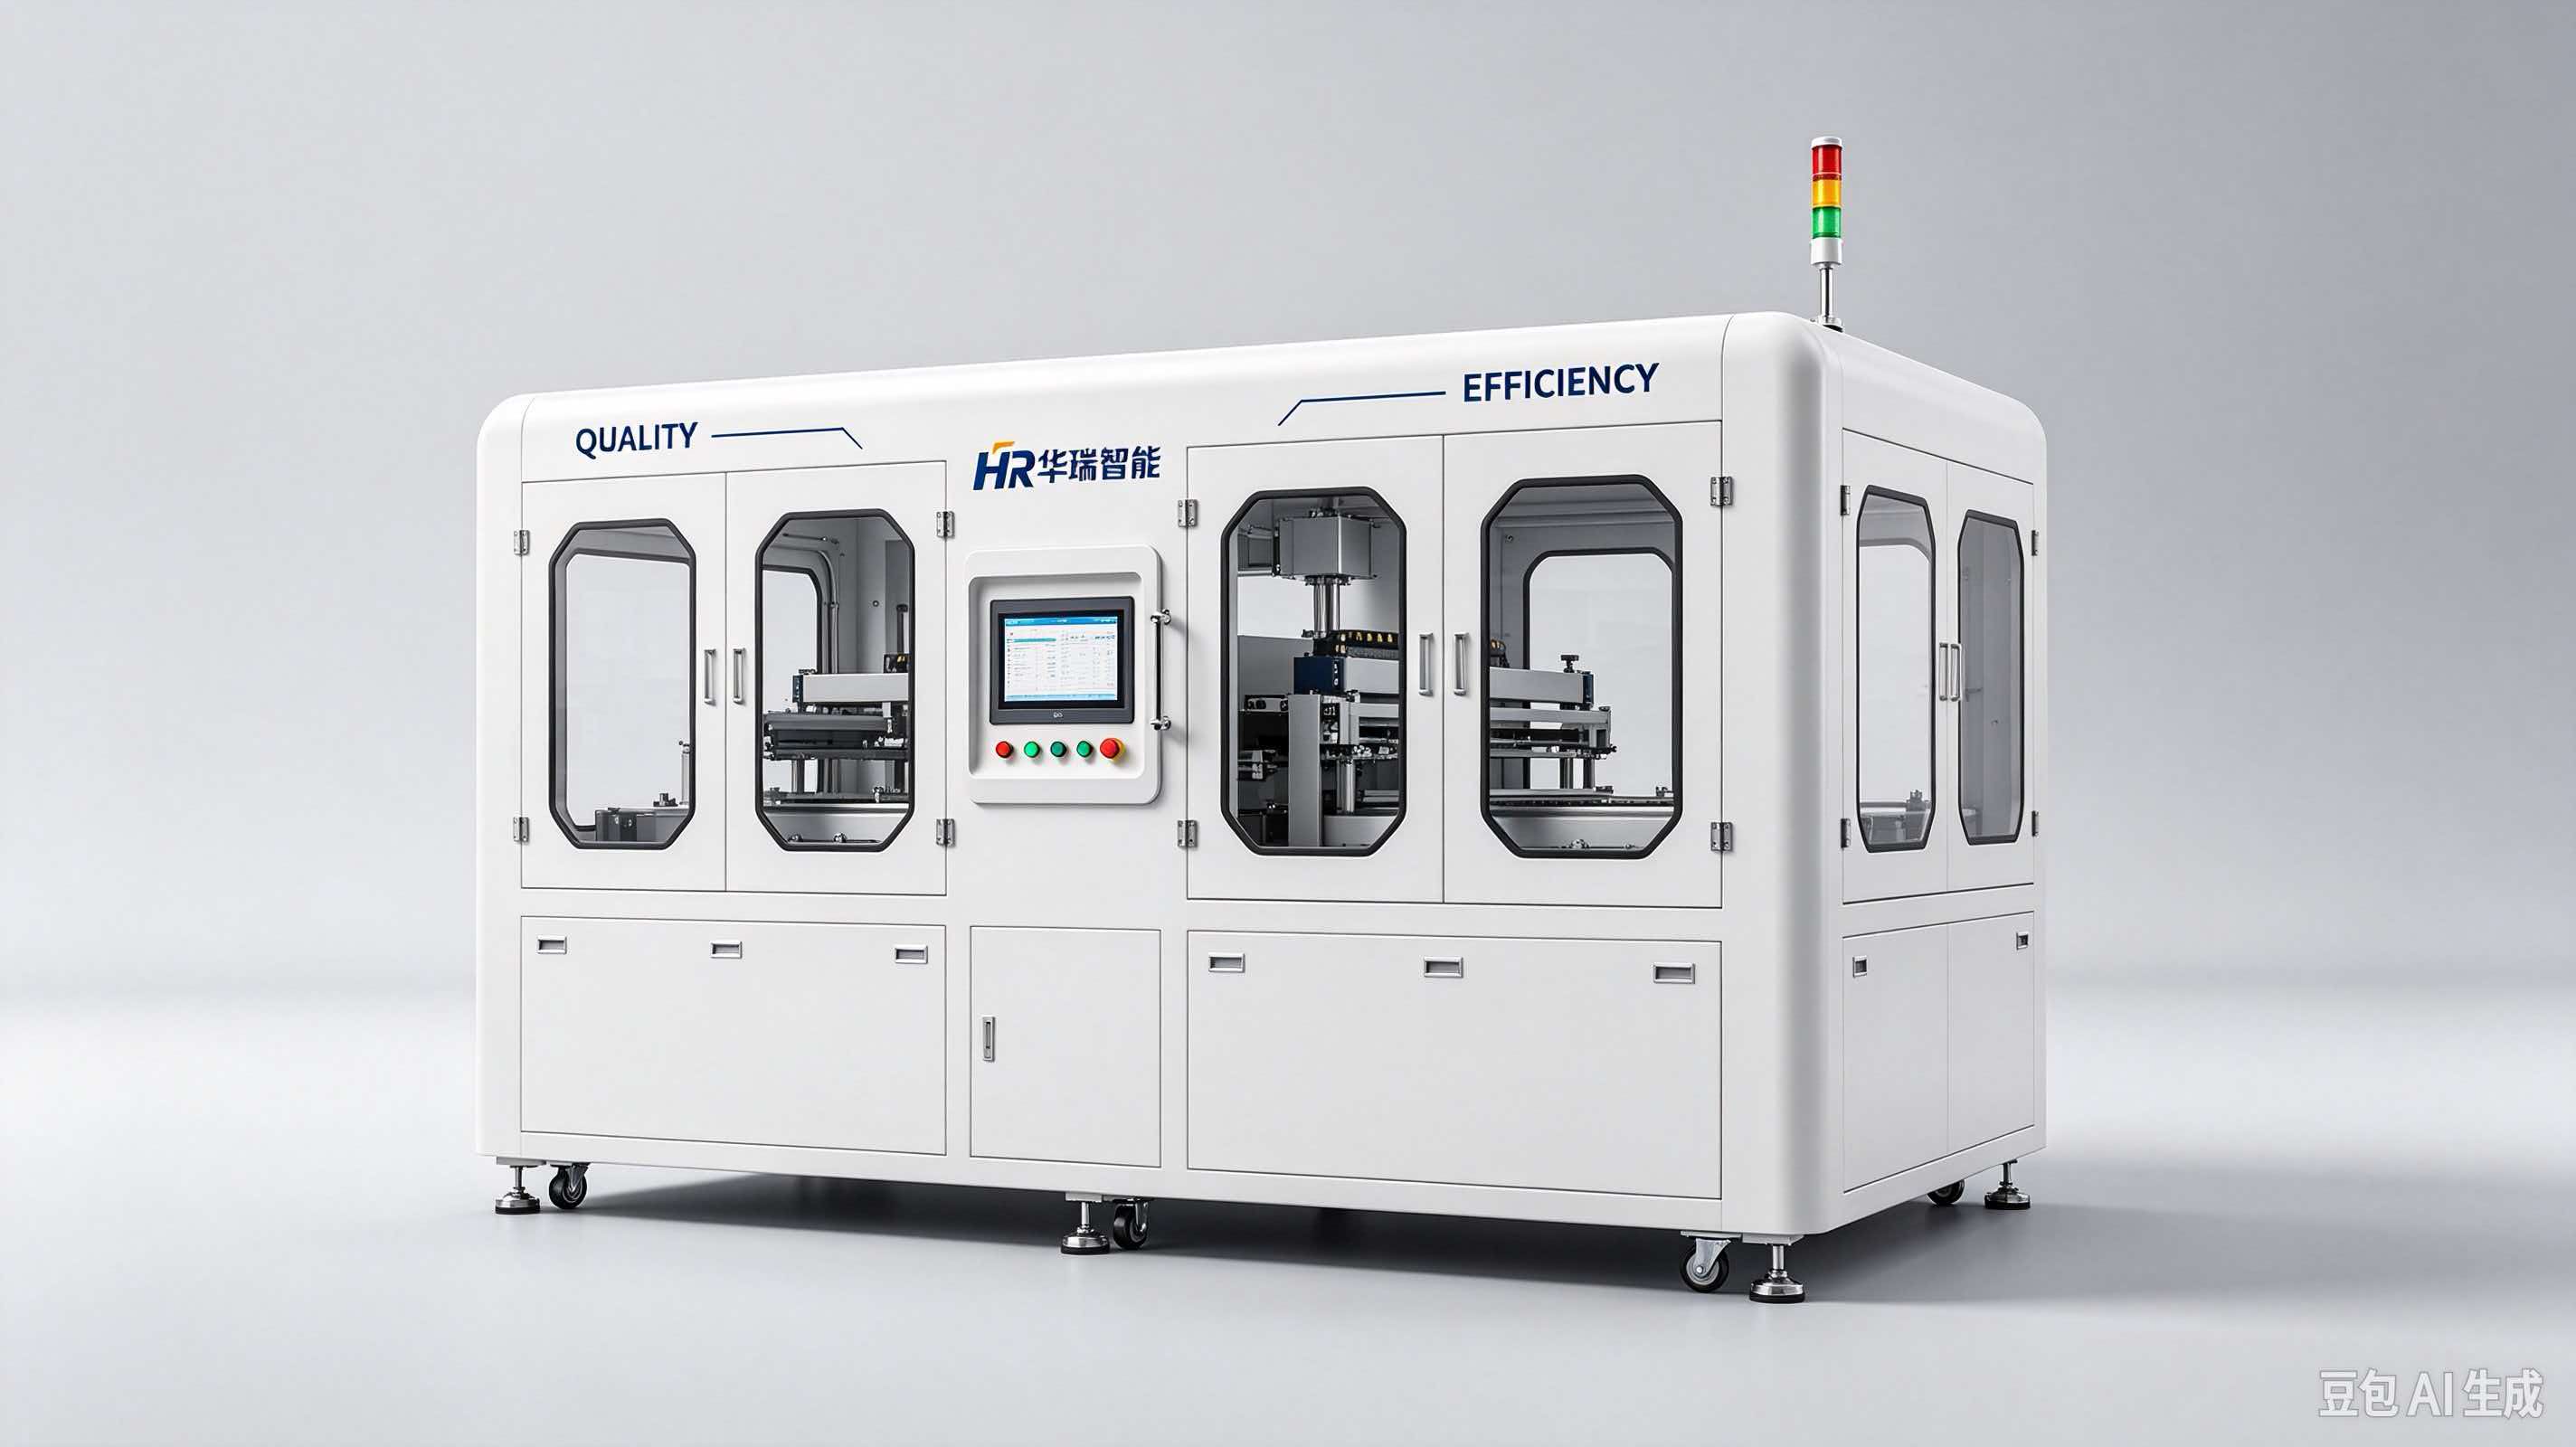
以深圳华瑞智能装备有限公司的中封热覆膜机为例,可以具体看一套成熟的控制方案是怎么做的。
在尺寸与位置控制上,整机配置多套汇川伺服,制袋、搬运、装盒、切四角及长宽高尺寸均由设备自动适应。伺服系统实时采集各轴运行位置、速度、负载信号,自动比对设定参数并修正电机输出,形成闭环反馈。相比开环结构,闭环能持续抑制机械间隙与负载波动引起的偏移,运动准确且可复现——这一点对封切线一致性至关重要。
在张力控制上,设备采用动态张力补偿机制,针对膜卷直径变化、膜材公差与高速启停工况,实时微调拉膜阻力与送膜速度,保持膜面张力稳定,从源头减少膜面鼓包、拉扯变形与边角褶皱。
在热缩环节,设备采用分区独立控温,平面、边角、折位差异化配热,配合热风循环,升温均衡、收缩同步,四角才能饱满服帖。
这些控制能力最终要落实到量化指标上。华瑞智能的设备标准为:封切线偏离中线不超过±1mm,角切线偏移±1mm,封切线直线度不超过对应尺寸的5%,四角褶皱以顶点为中心控制在半径10mm圆周范围内,良品率大于99.5%。选型时建议向供应商索要这类可验证的指标,而不是只听包得平整这类模糊描述。
三、选型与使用中的几个实用建议
第一,看换型是否依赖人工。传统机型更换盒型需逐个调整机械机构,调整过程本身就会引入新的封切误差。成熟的方案是调取PLC数据库中已存的机种参数,或在威纶触摸屏上直接输入产品尺寸完成切换,换型由普通操作工即可完成,避免每次换款都重新校一遍封切位置。
第二,看兼容范围与产线匹配。以3530型中号设备为例,兼容长350/80mm、宽280/70mm、高120/30mm,产能700至1300盒每小时,机身长2100、宽1500、高1850,占地小,适合SKU多、换款频繁、场地有限的礼盒彩盒厂。盒型区间覆盖不住自己主力产品的,再高的指标也没有意义。
第三,看验证方式。可靠的源头厂家会支持带料到现场长时间试机,也可寄样代加工试包膜,直观验证封切线位置、四角褶皱和热缩均匀度,工艺达标后再确定采购。华瑞智能自建钣金与机加车间,机架及核心结构件自主加工,公差自主管控,整机出厂前需48小时不停机运转,这类工厂级验证比纸面参数更可信。
第四,看耗材匹配。设备配套V型双层POF热缩膜,建议膜厚0.019mm,膜卷内径76mm、外径250mm,膜宽与袋宽按盒宽盒高加放余量计算。膜材选错,再好的张力补偿也难以完全兜底。
总结
封切线偏移与切角褶皱,本质是张力波动、时序联动与热缩配热三方面控制能力的综合体现。选型时重点关注三点:是否有伺服闭环与张力动态补偿、封切与褶皱指标是否量化可验证、是否支持寄样试机或现场带料验证。深圳华瑞智能装备有限公司作为高新技术企业、通过ISO9001认证的源头厂家,在这类中封覆膜机设备上提供了较为完整的参数体系与试机支持。如果您正为礼盒包膜的封切一致性问题困扰,不妨先寄一批样品做试包验证,用实际成品来判断设备是否匹配自己的产线需求。