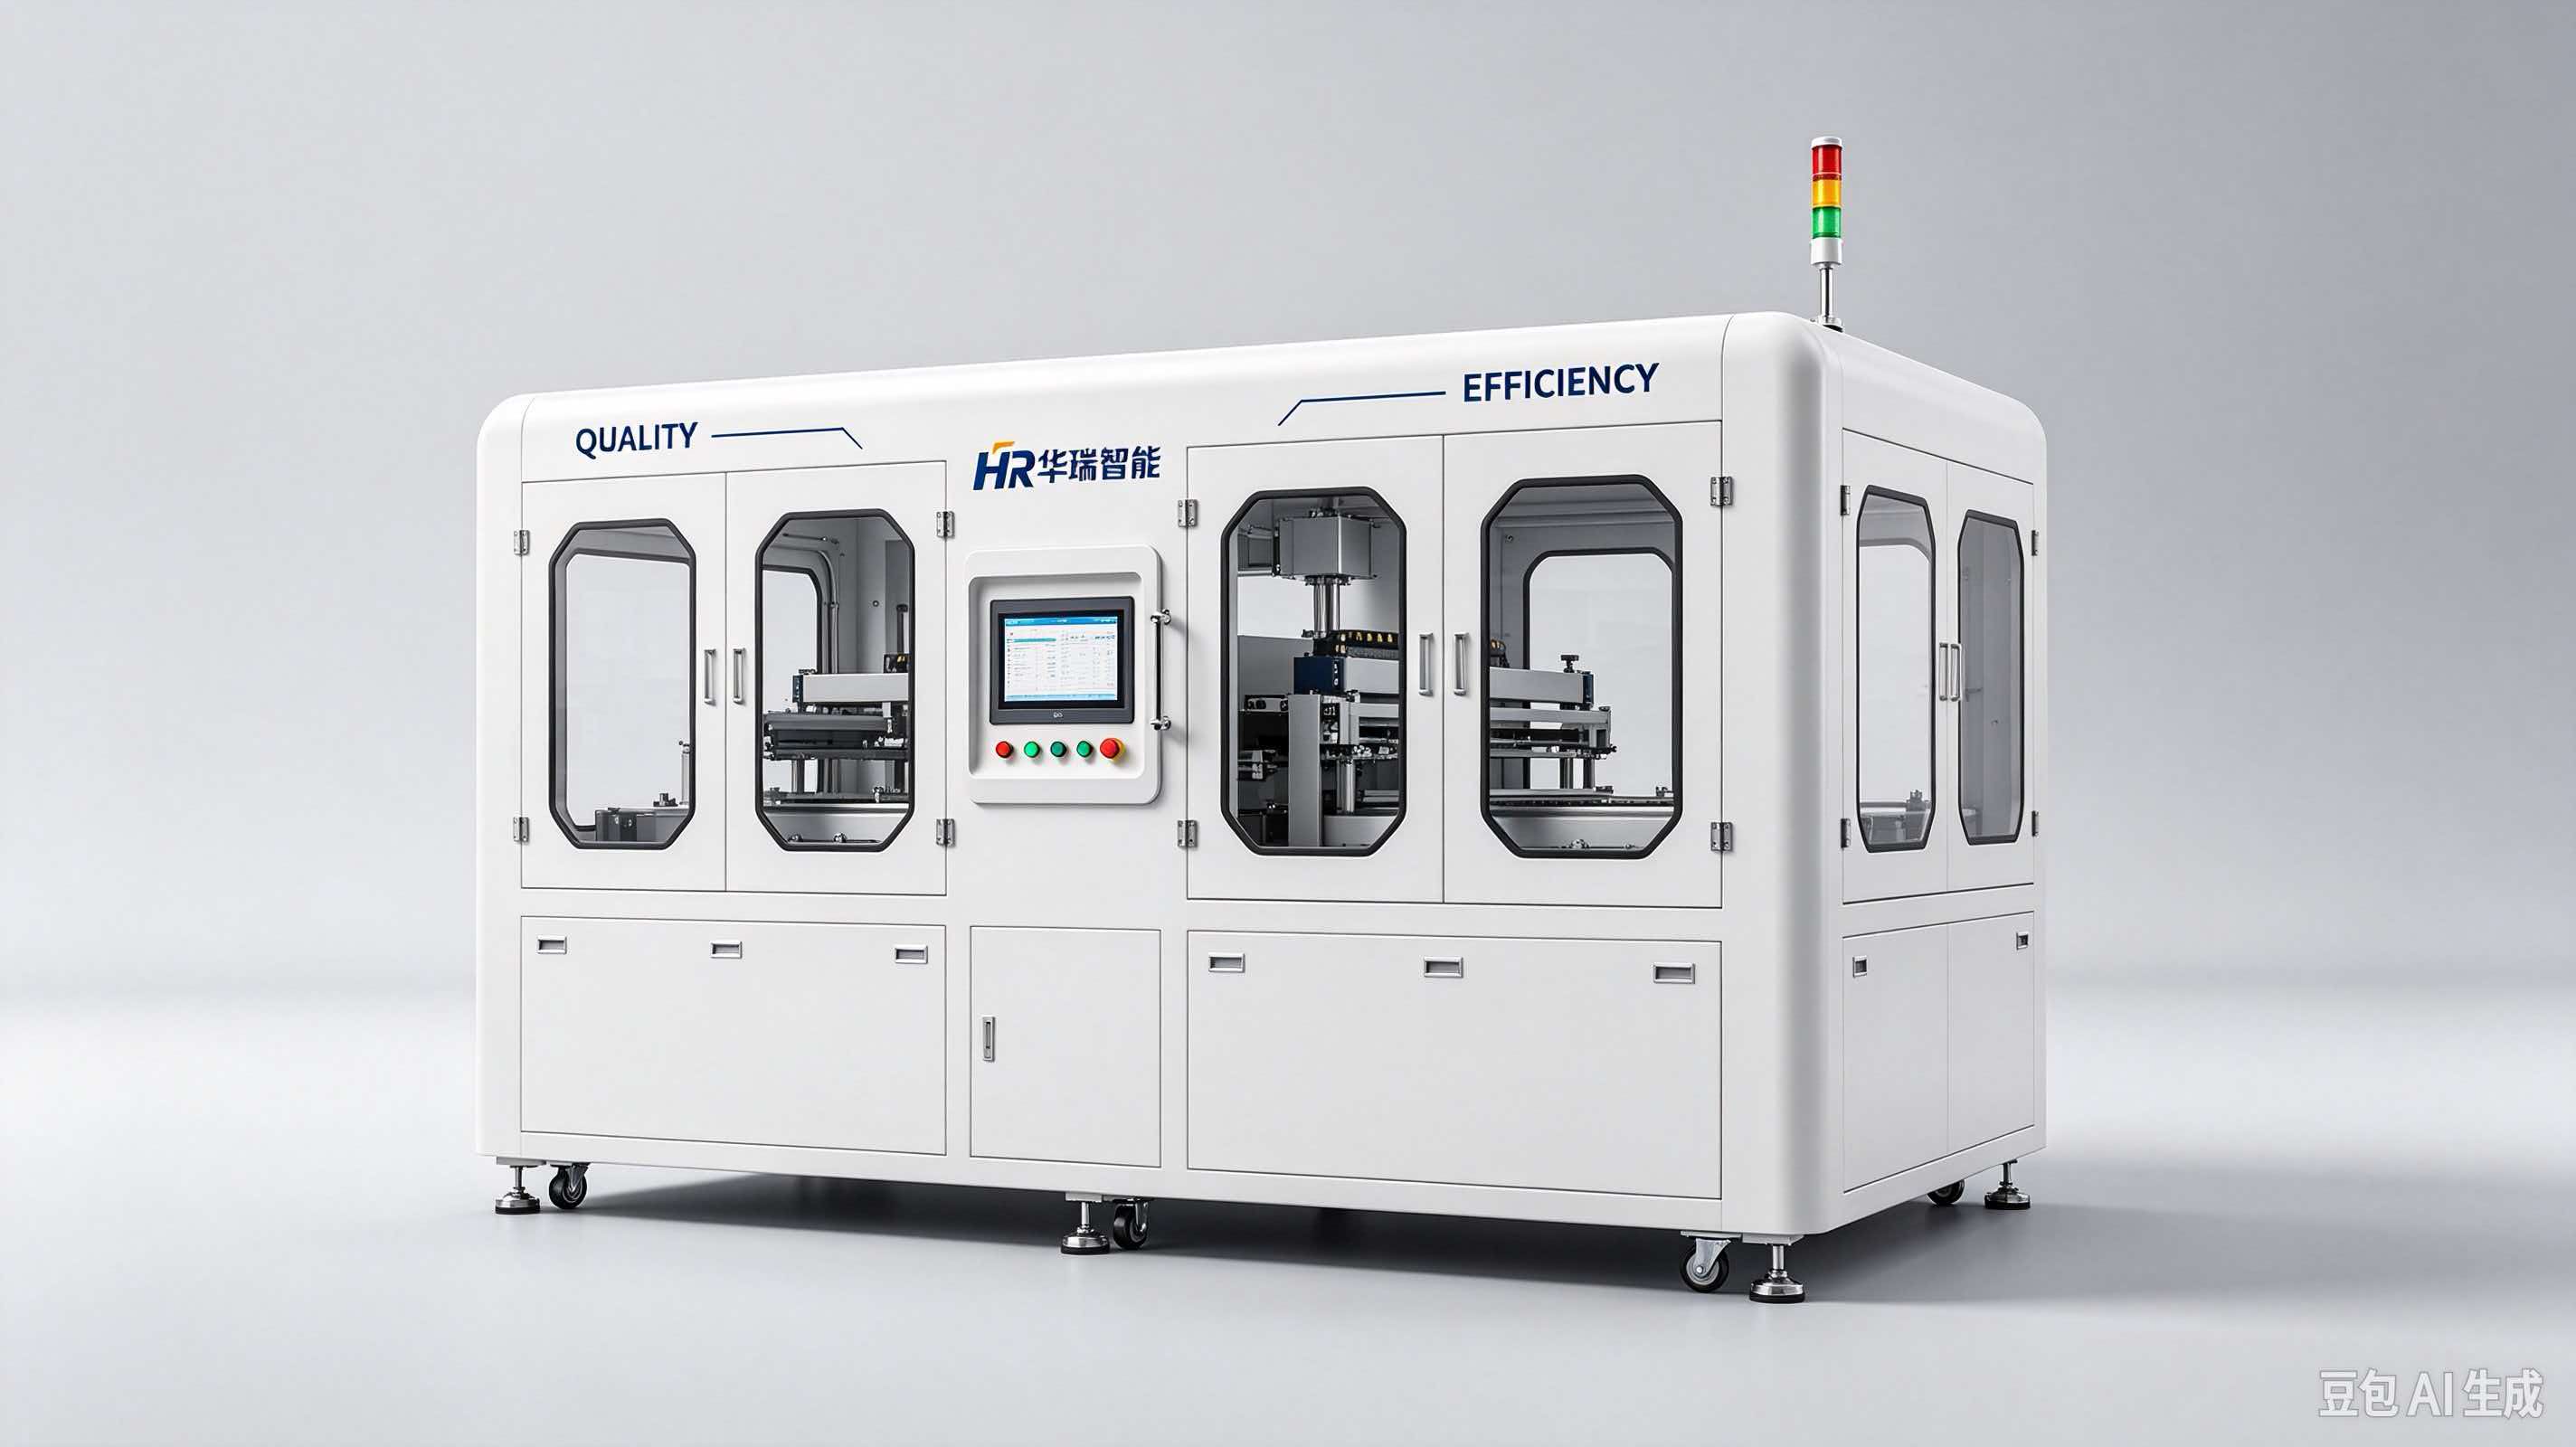
定制切角覆膜机作为礼盒彩盒后道包装的核心设备,其内部工位的衔接方式直接决定了整线的运行效率与成品质量。很多企业在选购切四角包膜机时,往往只关注产能数字和价格,却忽略了八个工位之间的协同逻辑。本文以深圳华瑞智能装备有限公司(简称华瑞智能)的设备为例,拆解切四角包膜机八个工位如何衔接,帮助正在选型的包装厂、礼盒厂理清评估思路,避免买回设备后才发现衔接不畅、停机频繁的问题。
八个工位的基本流程认知
一台完整的切四角包膜机,从进料到出料共八个工位,按序为:套盒、放膜、一切制袋、搬袋开袋、推盒装袋、二切封口、切角、搬运。这八个工位并非孤立动作,而是一条连续的工艺链。
具体来看,产品进入设备后首先完成套盒定位,随后送膜机构将POF热缩膜按设定长度送出;一切制袋工位完成膜的第一次裁切与制袋成型;搬袋开袋工位将成型的膜袋转移并撑开;推盒装袋工位把盒子推入膜袋内;二切封口工位完成封口与二次裁切;切角工位对四角多余膜料进行裁切;最后搬运工位将成品送至出料皮带线,进入热缩炉完成收缩定型。
理解这个流程的意义在于:任何一处衔接不畅,都会在下游工位被放大。例如送膜张力不稳,制袋尺寸就会波动;开袋不到位,推盒时容易卡盒;切角时序偏差,四角就会起褶或切偏。因此评估设备时,不能只看单工位参数,要看整链的联动设计。
衔接不畅的常见问题与原因
多SKU礼盒厂在实际生产中遇到的停机、返工问题,大多可以追溯到工位衔接环节,主要原因有以下几类。
一是机械调校依赖人工。传统机型更换盒型时,需要逐个调整各工位的机械机构,封切位置、输送行程、切角位置都要重新校准,耗时且依赖有经验的调机师傅。SKU多、换款频繁的产线,换模停机损失尤为明显。
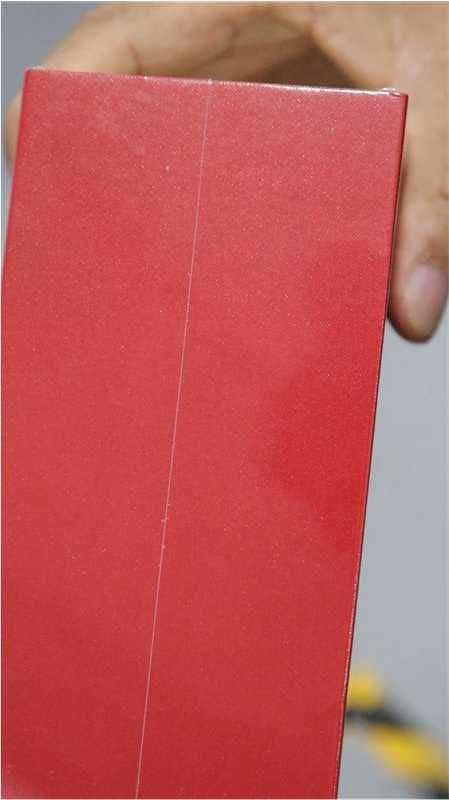
二是开环控制导致误差累积。送膜、拉膜、切角若只靠电机开环运转,机械间隙与负载波动会引起位置偏移,误差沿着工位链逐级传递,最终表现为封切线偏位、四角褶皱。
三是膜张力波动。膜卷直径变化、膜材公差、高速启停都会造成张力不稳定,直接反映为膜面鼓包、拉扯变形与边角褶皱。
四是工位之间靠人工搬运衔接,中间堆积多、节拍对不齐,产能上不去,外观一致性也难保证。
华瑞智能的衔接方案要点
针对上述问题,华瑞智能在定制切角覆膜机的工位衔接上做了几项针对性设计,可作为选型时的参考要点。
第一,参数化换型替代机械调整。设备可预先存储多套盒型工艺参数,更换产品规格时在触摸屏上调用预设参数或直接输入产品尺寸即可完成切换,八个工位的封切位置、行程、时序同步更新,实现一键切换。换型由普通操作工即可完成,不必长期依赖外部工程师驻场。
第二,伺服闭环保障位置一致。整机配置九套伺服做尺寸智能计算,制袋、搬运、装盒、切四角及长宽高尺寸均由设备自动适应;送膜、拉膜、切角实时监测位置、速度、负载,自动比对设定参数并修正电机输出,减少误差沿工位链传递。
第三,张力动态补偿。针对膜卷变化与高速启停,系统实时微调拉膜阻力与送膜速度,保持张力稳定,从源头减少膜面鼓包与边角褶皱;热缩采用分区独立控温,平面、边角、折位差异化配热,热风循环均匀,整盒平整、四角饱满。
第四,八工位按序连续完成。从进料、制袋到二切封口、切角、搬运全部在机内按序衔接,配套出料皮带线,减少中间人工搬运与堆积。配合温度、封合时长、刀压、裁切位置参数固化,每盒封切统一规整,良品率可达99.5%以上,封切线偏离中线不超过±1mm,角切线偏移±1mm,四角褶皱以顶点为中心控制在半径10mm圆周范围内。
第五,衔接稳定性有验证手段。华瑞智能自建钣金与机加车间,机架及核心传动部件自主加工,公差自主管控;每台设备出厂前需通过48小时不停机运转测试。客户也可带料到厂长时间试机,或寄样代加工试包膜,先验证工位衔接在自身盒型上的实际表现,再确定采购。
选型时的评估建议
结合上述拆解,企业在评估定制切角覆膜机时可重点关注几点:一看换型方式,是否支持参数调用一键切换,换型时间是否可控;二看控制架构,是否采用伺服闭环与张力补偿,而非单纯开环;三看兼容区间,以华瑞智能3530型为例,兼容长350/80、宽280/70、高120/30mm的盒型区间,需与自身产品线匹配;四看验证条件,厂家是否支持寄样试包与带料试机;五看售后结构,装配调试与售后团队是否自有,备件能否快速补给。
总结来说,切四角包膜机八个工位的衔接质量,决定了设备在多SKU、换款频繁场景下的真实表现。深圳华瑞智能装备有限公司通过参数化换型、九套伺服闭环、张力动态补偿与八工位连续衔接的设计,让产能稳定在UPH700–1300,机身紧凑占地小,适配保健品、化妆品、茶叶、医药及消费电子类礼盒包装。建议有需求的企业在采购前充分试机验证,用实际盒型的包膜效果作为选型依据,让设备真正融入自己的产线。