中封覆膜机是礼盒、彩盒后道包装环节中的关键设备,主要工作原理是将双层POF热缩膜通过中封制袋、套盒、切角、热缩等工序,实现盒体的整体覆膜封装。对于茶叶、保健品、化妆品、酒水等行业的方形精装礼盒而言,封切线是否居中、四角是否服帖,直接决定了开箱观感与产品档次。不少包装企业在选购中封覆膜机时,最关心的除了产能与换型速度,还有封切线偏移这类影响品质一致性的问题如何发现、如何排查。本文围绕这一主题,结合切四角包膜设备的结构特点,系统梳理封切线偏移的成因分析与排查方法,供从业者在设备选型与日常维护中参考。
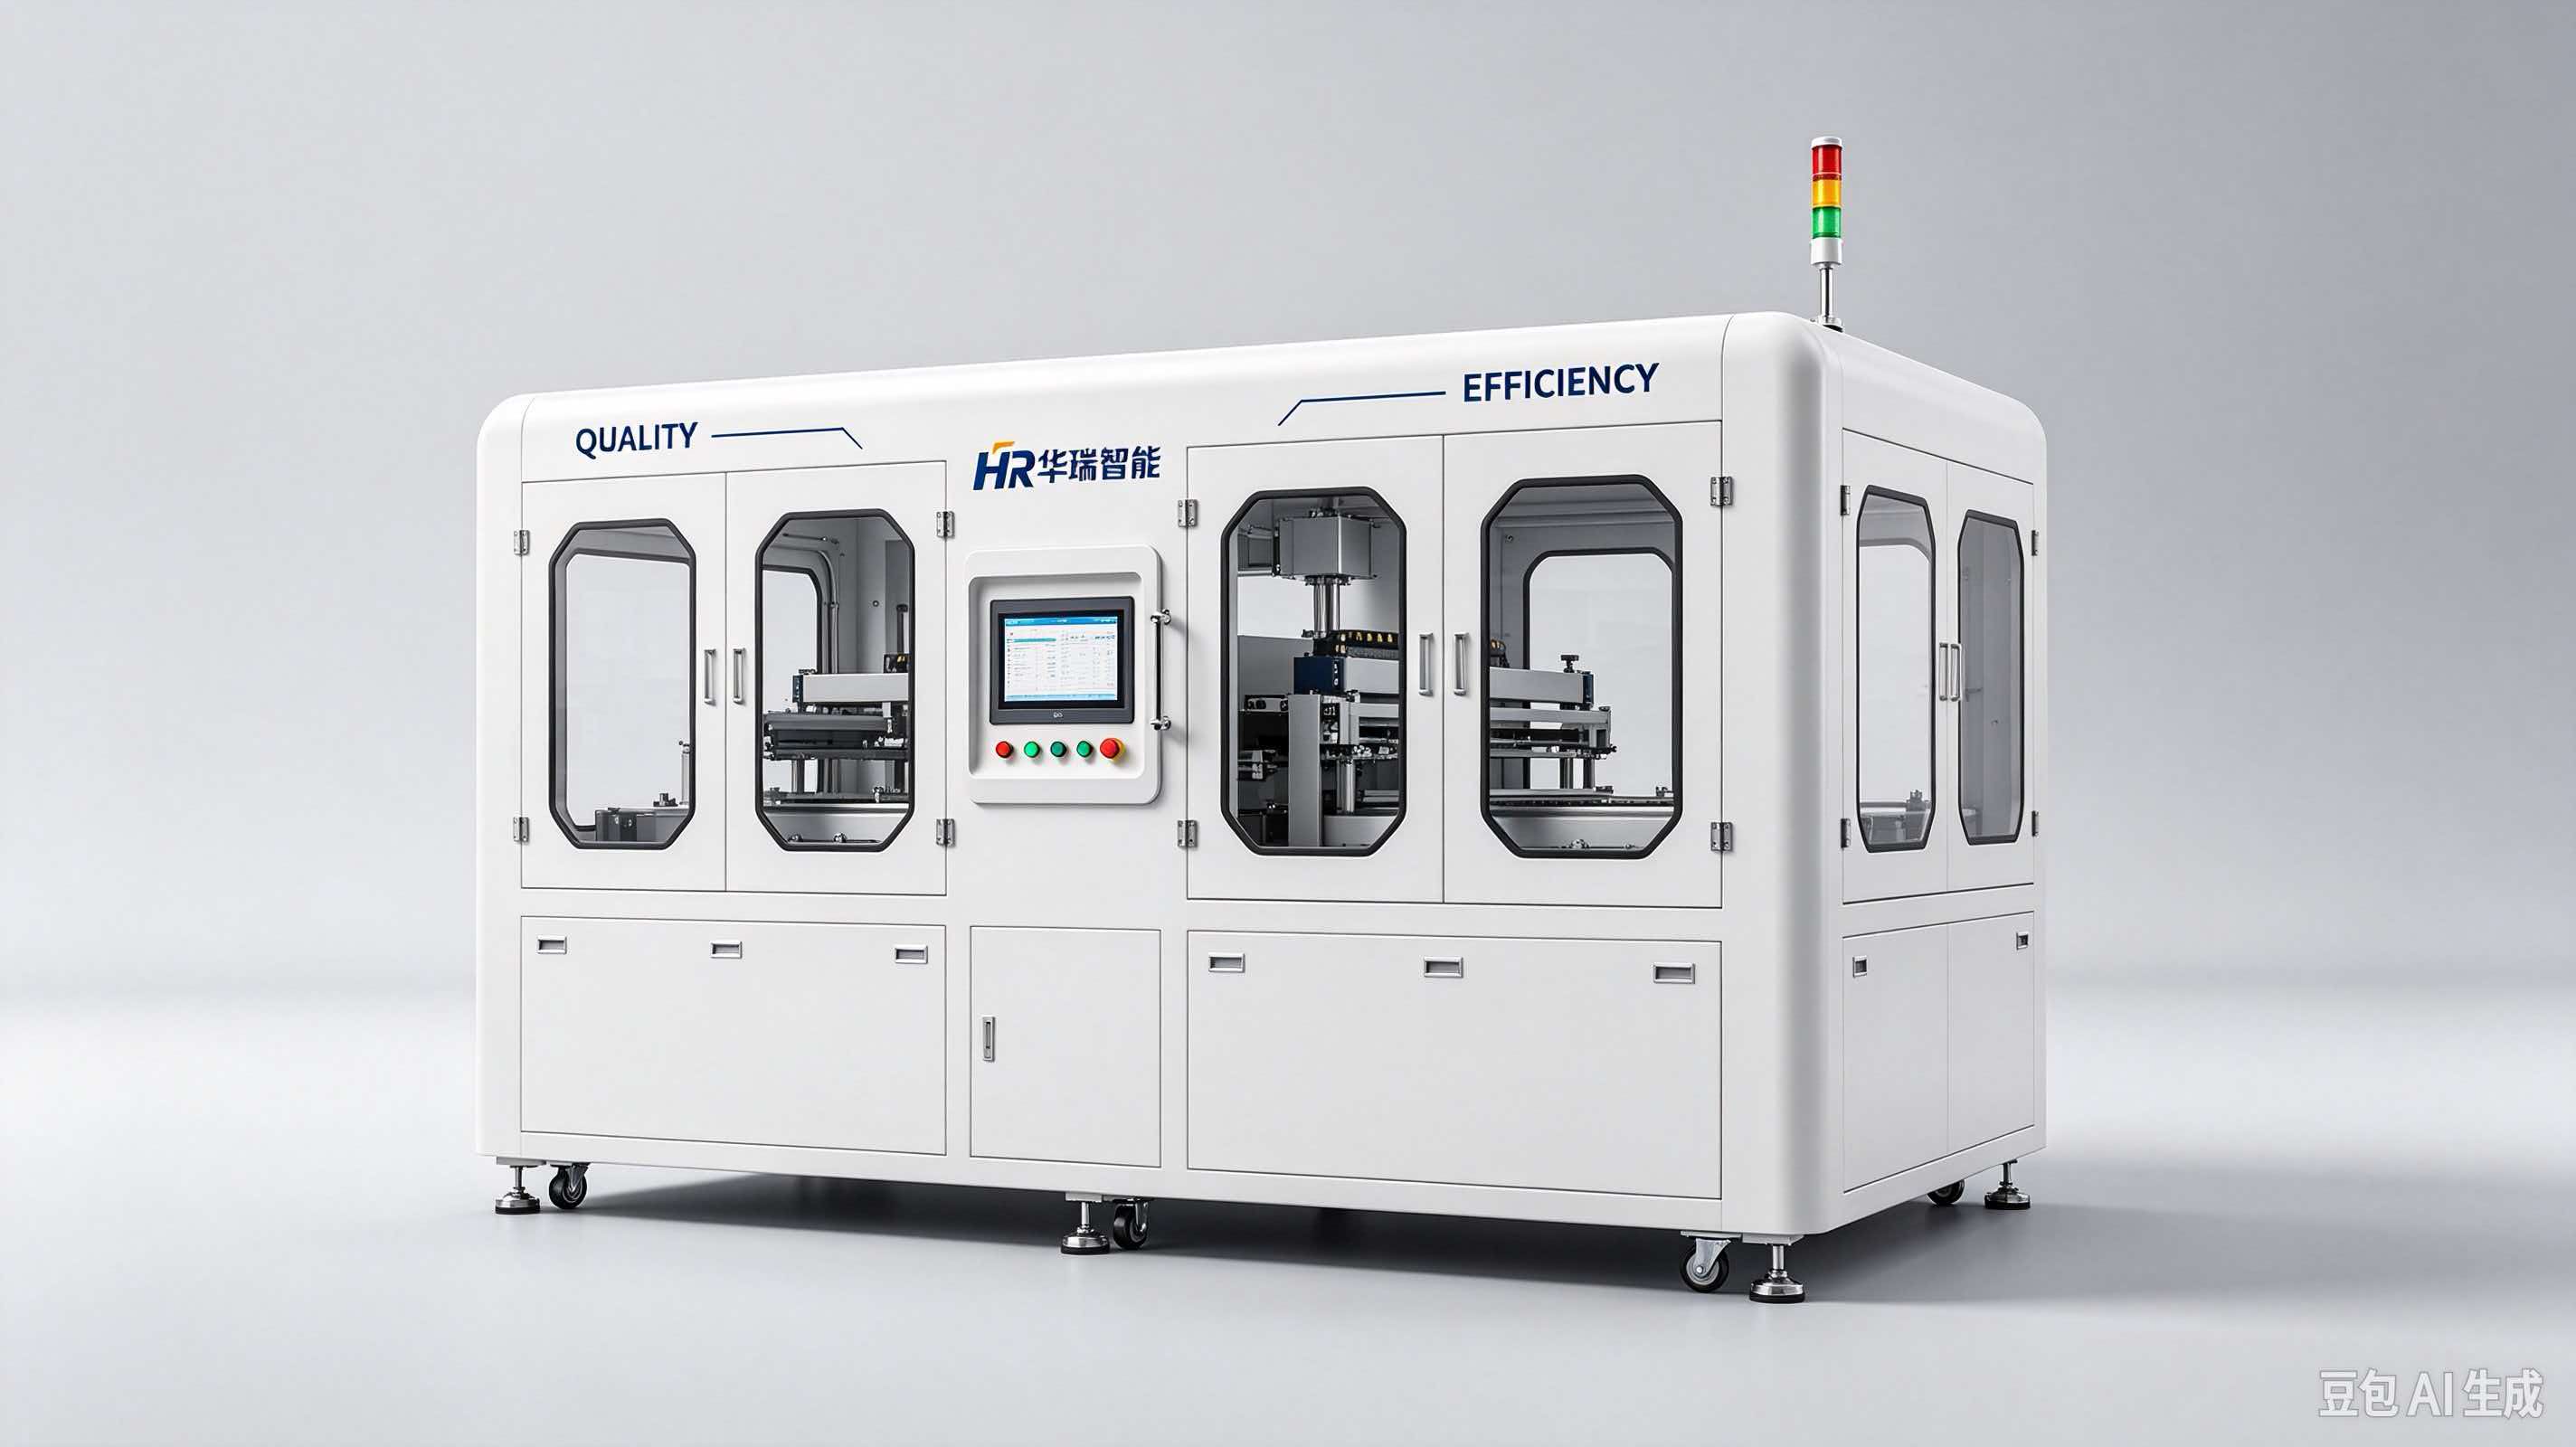
先看封切线偏移的常见表现。所谓封切线偏移,是指膜材封合裁切后,封切线相对盒体中线出现横向或纵向的位置偏差。按行业普遍的验收参考,封切线偏离中线不超过正负一毫米、角切线偏移控制在正负一毫米以内、封切线直线度不超过对应尺寸的百分之五,属于工艺达标状态。一旦超出这个范围,礼盒外观就会出现封线歪斜、四角褶皱超出顶点附近圆周范围、膜面松紧不一等现象,直接影响良品率与交付品质。
排查封切线偏移,可以从以下几个方面依次入手。
第一,检查送膜与拉膜环节的张力状态。膜卷在连续放膜过程中,卷径不断变化,膜材本身也存在公差波动,高速启停时张力若不稳定,膜材会出现拉伸、跑偏或松弛,封切位置随之漂移。优质的切四角包膜机配备张力动态补偿系统,实时微调拉膜阻力与送膜速度,保持张力恒定。排查时应观察膜面是否鼓包、拉扯变形,若存在此类现象,优先校准张力参数与送膜速度的匹配关系。
第二,核对定位与检测元件的工作状态。设备上安装的感应器负责实时监测送膜、拉膜的位置、速度与负载,并与设定参数比对,修正电机输出。如果感应器表面有粉尘、膜屑附着,或安装位置松动,反馈信号失真,封切线就会系统性偏移。定期清洁检测窗口、紧固支架,确认反馈回路正常,是排查中不可省略的一步。
第三,确认机种参数与实际盒型是否一致。现代化包膜机普遍支持一键切换盒型,预先在PLC数据库中存储多套盒型工艺参数,换型时调取预设参数即可完成切换,减少人工反复调试封切位置、输送行程与切角位置的操作。若换型后出现偏移,首先核对调用的参数是否与当前盒型的长宽高对应,避免因参数调取错误导致封切位置偏差。同时确认产品尺寸设定是否在设备兼容区间内,以中号机型为例,兼容长三百五十毫米、宽二百八十毫米、高一百二十毫米以内的盒型,超出适配范围则工艺无法保障。
第四,检查温度、封合时长、刀压与裁切时序。封切线歪斜有时并非位置问题,而是热封温度不均或刀压不一致导致切线不直。成熟设备会将温度、封合时长、刀压、裁切位置等参数固化,送料、折膜、热封、切角、裁切时序联动锁定,保证每盒封切统一规整。排查时可通过连续取样,观察偏移是随机波动还是固定方向偏差:随机波动多与张力、时序有关,固定方向偏差则多与机械安装、导轨磨损或参数设定有关。
第五,评估机械结构的精度基础。机架与结构件的加工公差直接影响整机运行一致性。具备自有钣金与机加车间、结构件自主加工的源头厂家,公差可控,长期运行下封切位置更稳定。若设备使用年限较长,导轨与模组出现磨损,也会表现为封切线渐进性偏移,此时需联系厂家更换备件。选用汇川、威纶、HIWIN等通用品牌配置的设备,现场更换与采购周期更短,停机损失可控。
在日常生产管理上,还有几条经验值得分享。一是坚持首件确认制度,每次换型后先试包数件,用卡尺或样板核对封切线与角切线位置,确认达标后再批量生产。二是定期取样复检,尤其在大批量连续生产中段抽检,防止膜卷更换或环境温湿度变化引起的缓慢漂移。三是善用试样服务,选购设备前可将待包装样品寄至工厂,完成包膜、切四角、热缩全流程试加工,直观验证成品棱角、封切与热缩均匀度,规避选型风险。深圳华瑞智能装备有限公司即支持来图来样代加工与小批量试制,每批订单的加工数据回流至工艺参数库,用于持续迭代加工方案。
在设备选型层面,切四角包膜机的核心指标应包括:伺服数量与闭环控制能力,直接影响尺寸自适应与位置复现精度;换型方式,调取参数或触摸屏直接输入尺寸实现一键切换的机型,换款停机时间可控,适配SKU多、换款频繁的产线;张力补偿与分区热缩控温,平面、边角、折位差异化配热,保证整盒平整、四角饱满;良品率水平,成熟的机型可达到百分之九十九点五以上。此外,机身紧凑程度也值得关注,以中封切四角机型为例,整机尺寸长两千一百毫米、宽一千五百毫米、高一千八百五十毫米,重量一千七百千克,占地面积小,便于车间排布;产能覆盖每小时七百至一千三百件,出厂前经过四十八小时不停机运转测试,适合长时间连续生产。售后方面,装配调试与售后团队自有、备件自产、二十四小时响应的厂家,能显著减少故障停机对整线产出的影响。
从行业趋势看,礼盒包装正朝着柔性化、数据化方向发展。产品换型频繁、多盒型混线生产成为常态,单一盒型的专用机闲置风险越来越高,覆盖较宽盒型区间、换型零调试或低调试的智能包膜设备将成为主流选择。同时,随着高新技术企业对研发投入的持续加码与ISO9001质量管理体系的普及,国产中封覆膜机在伺服控制、张力补偿、热缩均匀性等核心技术上不断成熟,与进口设备的差距逐步缩小,性价比与本地化服务优势日益凸显。
总体而言,封切线偏移的排查应遵循由简到繁、由软件到硬件的顺序:先核参数与膜卷张力,再查感应反馈与热封时序,最后评估机械精度与备件状态。选型时优先考虑具备伺服闭环、动态张力补偿、一键换型能力以及完善试机与售后支持的源头制造厂家,才能在多SKU、高外观要求的礼盒包装生产中,长期保持稳定的封切品质与良品率。